走进展厅或在样品到货时,很多采购和行政朋友会习惯性地用手摸桌板边缘、盯着侧边反复看,其实这个过程就是在观察封边工艺的好坏。封边不只是把板材切面遮住,它直接关系到家具的耐用性、防潮能力、环保表现和整体视觉品质。结合我们二十多年来在办公家具领域的制造与交付经验,想把这一套从边缘细节判断工艺的方法梳理出来,帮助您在比样和验收时更有底气。
一、为什么要从边缘开始看
板式办公家具的核心基材多为人造板,其内部结构一旦裸露在空气中,很容易吸收潮气而膨胀变形,并且板材中微量挥发性物质也会从切口持续释放。封边的首要任务就是将基材完全密闭,形成连续的物理屏障。与此同时,它在日常使用中还要承受手臂摩擦、清洁擦拭、磕碰撞击以及会议室、培训室等区域的温湿度波动。
当封边工艺扎实时,整张台面不但线条利落、视觉上平整统一,而且封边条与面板之间几乎没有藏污纳垢的缝隙。从我们服务学校、医院和政企客户的经验来看,边缘细节往往是判断一家工厂加工能力和品控水平的高频切入点,也直接影响后期维护成本。因此在比样阶段把注意力放在封边上,其实是用很小的观察成本换来长期的使用稳定。
二、看懂封边条材质与封边方式
在样品身上,您可以试着用指甲轻轻划过封边条表面,感受质地和回弹。当前办公家具常用的封边条材质主要有 PVC、ABS 和薄木皮等类型。PVC 封边条柔软韧性好,适应常见办公桌板直线边型和轻微圆弧,色彩选择丰富;ABS 封边条环保性更优,光泽柔和且与板材贴合紧密,常用于对室内空气质量要求较高的办公空间;薄木皮封边则多用于追求实木温润感的会议桌和主管桌,能确保纹理连续,但需要更细致的养护。
封边方式差异同样会体现在边缘效果上。传统手工封边主要依靠胶粘压制,容易出现胶线粗、边缘不齐甚至局部中空的现象。现代办公家具更多采用自动封边机连续加工,先涂胶、再压合、然后齐头修边和精细刮边,这样得到的边角过渡平滑且胶线极细。观察时您可以留意封边条与板材接缝处:优质加工几乎看不到明显胶线,也不会出现因修边过度而暴露基材的“白线”露底。像西安典致家俱这类具备完整生产线的企业,一般会在封边工序设置多道精修和抛光环节,确保同一批次产品在不同光照角度下封边一致性高。
三、学会观察五个关键细节
比样和验收时,不必依赖复杂工具,只要留出几分钟沿着板件边缘逐一检查下面这些点位,就能较为系统地判断板式家具封边怎么看好坏。
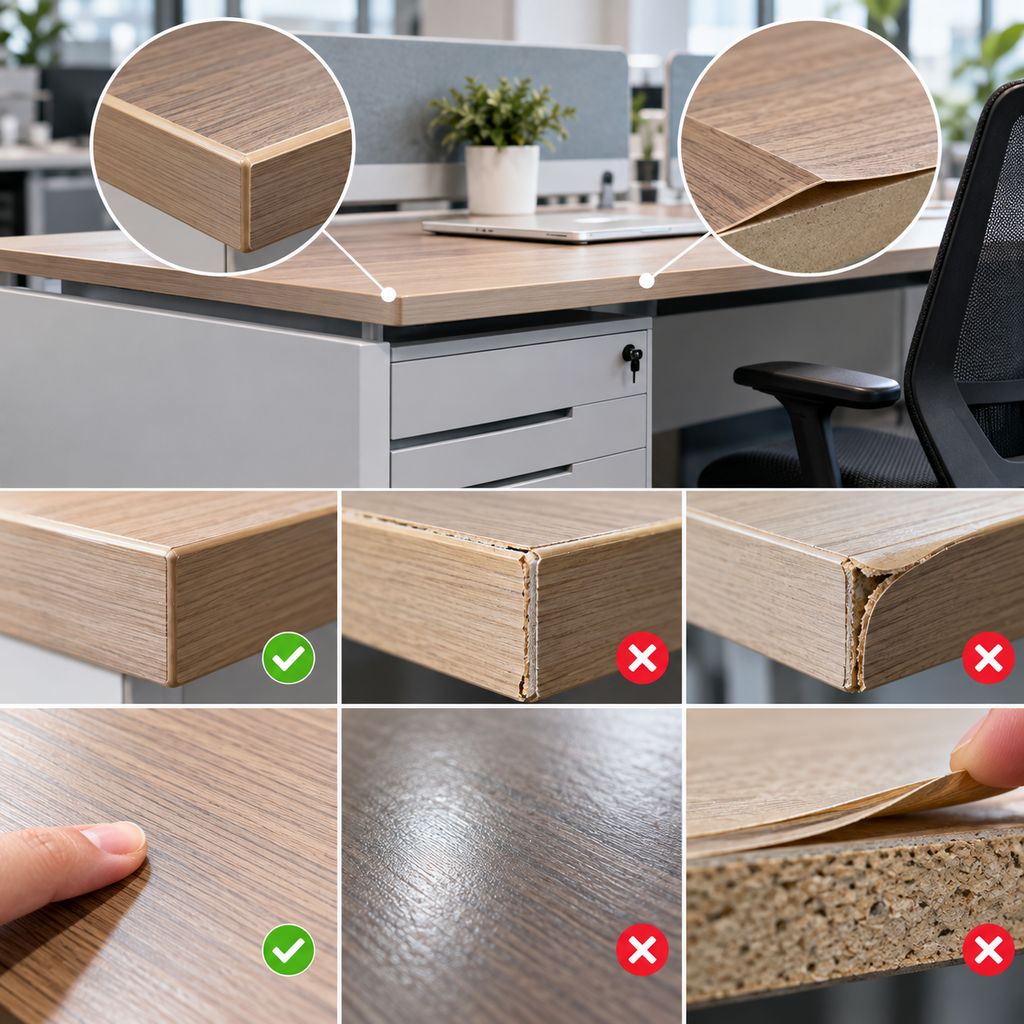
侧边平直度。将两款样品的侧边放在同一水平视线上,或者把直尺靠在封边侧,观察有无波浪形起伏。侧边平直度不足常见于压合压力不均匀或基材裁切精度不够,平直度好的封边在视觉上干净利落,也说明设备调制和过程控制到位。
切口崩边。用手指或指甲沿封边与板面交接的棱线缓慢划过,感受是否出现细密豁口或掉茬。切口崩边往往是因为铣刀不够锋利、修边转速配合不当,这些微小缺口在日常使用中容易剥落扩大,导致水汽渗入。
贴面鼓包。在光线从侧面照射的条件下,蹲下平视板件表面,寻找贴面与基材之间是否有不规则的隆起。贴面鼓包不仅影响美观,还说明压贴时胶合不充分或板材含水率波动过大,后期可能扩大甚至伴随表面开裂。
色差。将同一批次、同一空间的板件并排放在均匀日光或标准光源下,对比封边条颜色与饰面纸及整体空间的协调程度。尤其在浅色木纹、纯白或灰调办公家具中,哪怕轻微色差也会在工位成片排布后被放大,形成视觉落差。
胶线。迎着光看封边条与板面接缝,用手指甲横跨接缝来回拨动。好工艺的胶线就像一条细密紧致的暗线,几乎摸不出台阶;反之胶线过粗、发白或明显凹陷,通常是涂胶量控制不佳或贴合时间不够,容易先从这里脱胶。
四、常见误区
认为越厚的封边条越好。一些采购朋友在询价时会把封边条厚度当作首要指标,觉得越厚越耐用。实际情况是,封边条厚度需要与板件尺寸、使用场景和圆角半径相匹配。办公桌、文件柜这类中等尺寸板件通常采用 1—2 毫米左右的封边条就已经足够应对日常磨损,过厚的封边条反而增加加工难度,容易出现修边不均匀和胶合应力集中的问题。
忽略倒角处理而只看正面。大多数板式家具出厂前会对封边棱角进行微倒角或修圆处理,这一步除了提升手感舒适度,还能够减少磕碰导致的崩边。如果在验收时只检查正面平面效果,而未用手触摸边缘的锐利程度,很可能会在日常使用中发现同事手肘或衣物勾到倒刺,影响体验。
把验收观察仅放在外形上,不关注背面和隐蔽处。会议桌底框、文件柜搁板、屏风工位的立柱内侧同样存在封边需求,这些背光处一旦处理不当,同样会带来吸潮和环保问题。专业工厂会做到同一批次“正面背面同一标准”,在比样时不妨翻转板件,确认倒角处理、胶线一致性没有明显让步。
五、如何在比样和验收中落地
结合我们为不同客户提供办公家具全流程定制的经验,可以按如下步骤形成一套可落地的验收观察习惯,采购和行政同事带着样品对照执行,往往能很快建立判断手感。
① 准备参照物|主要动作:选取一块已确认合格的样品板件或标准色板,作为后续比对的参照。|关键控制点:确保参照物与待收货物同属一个生产批次或同款饰面规格,避免因批次色差产生误判。
② 统一光源|主要动作:将样品与参照物并排放置在白天漫射自然光或 4000K 左右中性光下观察。|关键控制点:避免在暖黄射灯或昏暗环境判断色差,不同色温会显著影响木纹和素色饰面的视觉呈现。
③ 触摸与平视交替检验|主要动作:用手依次感知侧边平直度、切口崩边与倒角平滑度,再用视线平视封边棱线检查胶线和贴面鼓包。|关键控制点:触摸时力度适中,重点关注板件前后两端 50 毫米范围内,这一带是修边工序的入刀与收刀位置,最容易出现缺边和胶线波动。
④ 隐蔽部位抽检|主要动作:从文件柜底板、会议桌背面封边、屏风内侧等隐蔽部件中随机抽取不少于三处进行同样方式检验。|关键控制点:隐蔽部位若工艺稳定,说明工厂执行的是全线统一标准而非选择性加工,这对长期使用极为重要。
⑤ 模拟使用动作|主要动作:用手掌横向摩擦封边带、用湿抹布在局部进行擦拭测试,观察是否出现褪色或渗水。|关键控制点:湿擦时控制水量,以拧干微湿为度,擦拭后立即用干布吸干,检查接缝处有无渗入迹象。
⑥ 记录与留档|主要动作:对关键点位进行拍照并形成简单的验收观察记录,注明日期、批次和异常位置。|关键控制点:照片需带参照物同框,方便后续沟通时快速定位问题区域,也为复购或增补时提供工艺一致性参考。
以上步骤并不复杂,但能有效降低主观判断差异带来的风险。我们曾为教育机构和金融机构批量配置办公桌与文件柜,在到货时采购团队依据这套方法抽检,第一时间发现了极少数封边微崩角的情况并完成换货,没有给后期大面积安装留下隐患。
如果您在办公桌椅、会议桌、屏风工位或文件柜等板式产品的选样过程中,需要实地对比封边工艺水平,也欢迎您带着样品到西安典致家俱来看一看实际的生产线和成品细节,我们用二十多年积累的制造标准帮助您把每一个边缘细节都看得明白。